GX连接器焊接后容易出现故障,线芯处理和焊接工艺很重要
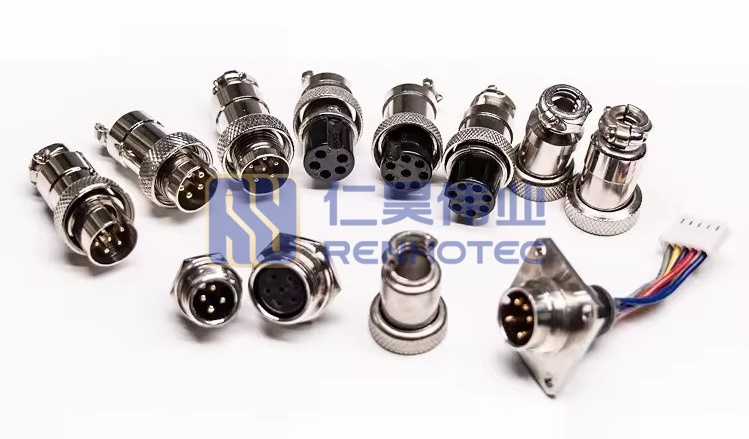
在工业自动化仪表、舞台灯光控制系统、医疗电子仪器以及各类便携式检测设备中,GX系列圆形航空插头(如GX12、GX16、GX20等)因其坚固的金属外壳与便捷的螺纹连接方式,被广泛应用于线束与设备的桥接。然而,许多电气装配工人和硬件研发人员在实际生产中常常遇到一个令人头疼的现象:明明连接器买的是高品质正品,但在焊接组装完成后投入使用不久,设备便频繁出现间歇性断电、信号抗干扰能力差甚至彻底开路等故障。拆开后仔细检查,问题往往出在微小的焊点上——不是虚焊脱落,就是由于锡量过多导致相邻针脚发生短路。GX连接器在焊接后为何如此容易出现隐蔽故障?我们究竟该如何规范线芯的前期处理与整个焊接操作工艺?作为深耕连接器制造领域的源头厂家,仁昊伟业今天带大家从微观工艺角度,全方位拆解GX航空插头的高效焊接技术规范。
GX航空插头焊接故障常见四大表现:
1. 虚焊与冷焊: 焊锡表面呈现豆腐渣状或未完全浸润铜针,受轻微震动即发生断开。
2. 锡须与邻脚短路: 由于焊杯间距极窄,过量焊锡溢出流淌至底座边缘。
3. 绝缘层烫伤熔化: 电烙铁温度过高或停留时间过长,导致针芯基座塑料变形。
4. 线芯毛刺外露: 剥线时未对齐铜丝,杂散细铜丝搭在其他极性上引发隐患。
一、 根基之本:焊前线芯预处理的四大关键细节
俗话说“巧妇难为无米之炊”,GX连接器的针脚(焊杯)尺寸通常较小(特别是GX12的密集多芯结构),如果线芯在焊接前没有经过标准化的预处理,后续工艺再精湛也无法保证质量。
- 精准控制剥线长度: 剥线过长会导致绝缘皮距离焊杯太远,裸露铜丝过长易造成短路;剥线过短则使焊锡无法充分包裹导线。标准剥线长度应以恰好能填满焊杯深度为宜(通常为3至4毫米)。
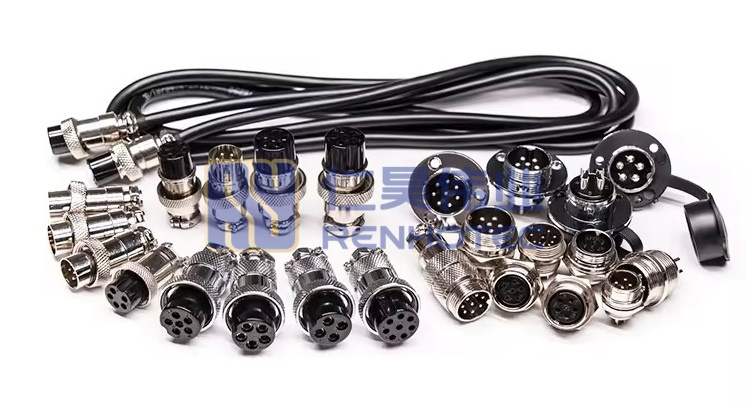
- 预绞线与严格上锡(挂锡): 多股细铜丝在剥离后必须顺时针轻轻预绞,随后蘸取适量助焊剂进行快速预上锡。切记锡量要适中,不能让线头变成一个臃肿的“锡疙瘩”,否则将无法顺利插入GX狭小的焊杯中。
- 绝缘热缩管的提前套入: 这是最容易被新手遗忘的环节。在对每一根线芯进行焊接前,务必提前将对应口径的绝缘热缩管套在单线上,切勿等焊好后再后悔。
二、 核心攻坚:GX连接器焊接时的温度与手法控制
由于GX航空插头的内部绝缘体多为耐高温电木或工程塑料,但在电烙铁持续的高温炙烤下仍存在局部软化移位的风险。因此,对焊接工具和手法的要求极高。
控温烙铁与适宜功率: 建议使用具备精准数字控温的电烙铁,功率保持在50W至70W之间,焊接温度建议设定在350℃±20℃。温度过低会导致焊锡熔化不完全形成冷焊;温度过高则会瞬间烧毁胶芯并使导线绝缘层收缩。
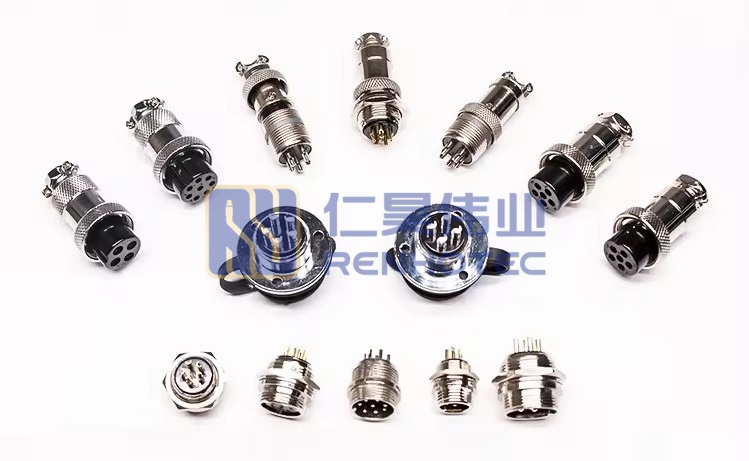
快进快出的“点焊”法则: 焊接时应采用“一步到位”法。将预上锡的线芯插入焊杯,烙铁头与焊锡丝同时接触焊杯边缘,待焊锡迅速融化并包覆线芯后,在3秒内迅速移开烙铁。整个过程干净利落,严禁长时间在针脚上停留加热。
三、 进阶防护:杜绝后期隐患的绝缘处理与应力释放
焊接完成并不意味着工序的结束。对于多芯密集的GX连接器而言,周密的后期防护是确保设备长期稳定运行的最后一道防线。
- 热缩管的加热收缩: 将之前预留的热缩管推至焊点根部,利用热风枪均匀加热,使其完全包裹露出的导线与焊杯底部,彻底隔绝相邻焊点间发生短路的可能性。
- 尾部夹紧与灌胶双保险: 在将尾盖旋紧前,必须确保线缆外皮被尾夹牢牢咬住。针对振动剧烈的车载或工业现场,建议在焊接腔内部注入适量双组份环氧树脂,将整体焊点进行固化灌封,从根本上杜绝因拉扯导致的断线故障。
GX连接器作为经典的工业互连元件,其性能的完美发挥不仅依赖于产品本身的制造品质,更取决于后期精益求精的焊接工艺。只有严格把控线芯预处理、科学控制烙铁温度、规范焊接动作并做好绝缘保护,才能真正消除后顾之忧,保障电气设备在复杂的工业环境中安全、稳定、长久地运行。
仁昊伟业专注于GX系列航空插头、精密圆形连接器及配套工业线束的研发制造,不仅为您提供卓越的高品质硬件,更随时乐意为您分享专业严谨的装配工艺与技术指导。如果您在 GX 连接器选型、焊接工艺指导或非标线束定制上有任何需求,欢迎随时拨打我们的官方服务热线:400-6263-698。仁昊技术专家团队随时恭候,竭诚为您提供全方位的专业互连解决方案!