同一规格的线缆组件测试结果不一致,SMA连接器生产过程如何追溯?
一、先判断异常来自哪里,不要急着返工
发现同规格产品测试结果存在差异后,首先要区分是测试过程不一致,还是产品本身确实存在差异。不同原因需要采用不同的调查方法。
| 异常表现 | 优先调查方向 |
|---|---|
| 同一件产品重复测试,结果变化明显 | 检查校准状态、测试连接、适配器和接口紧固方式 |
| 同一批产品只有部分不合格 | 对比加工工位、操作记录及零部件批次 |
| 更换线缆或连接器批次后数据偏移 | 核对来料规格、批次差异及端接工艺 |
| 外观正常,但射频指标异常 | 检查内部端接、阻抗连续性和相关射频参数 |
需要注意,导通测试合格并不能证明射频性能一定合格;外观没有明显缺陷,也不能排除内部端接异常。因此,排查时应结合具体故障现象和测试数据,避免用单一检测结果代替完整判断。
二、追溯SMA连接器生产,重点查清四条信息链
材料链:确认每件组件用了什么物料
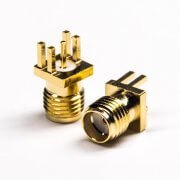
先核对SMA连接器的具体型号、供应商、来料批次,以及同轴线缆的型号、规格和生产批次。如果产品还涉及热缩管、特殊端接材料或其他辅助部件,也应按项目要求记录相关信息。
追溯的关键,是能够回答:出现异常的组件使用了哪批连接器、哪批线缆?同一批物料还用于哪些成品?其他使用相同物料的产品是否也出现类似问题?这有助于判断异常是否集中在某个材料批次。
工艺链:还原组件是怎样加工出来的
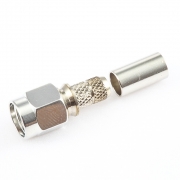
SMA线缆组件通常涉及裁线、剥线、端子安装、压接或焊接、结构固定及成品检测等环节。不同加工方式对应不同的工艺控制重点。
如果端接尺寸、剥线长度、中心导体位置、屏蔽层处理或压接状态发生偏差,就可能影响连接可靠性和射频表现。生产追溯应保留作业指导书版本、关键工序记录、操作人员、设备或治具编号,以及必要的首件确认结果。
如果产品采用螺纹连接,还应按相应产品规范控制装配和测试时的紧固方式,避免不同操作方式影响接触状态或测量结果。具体要求应以产品技术文件为准,不能直接套用统一的紧固数值。

测试链:确认结果是在什么条件下得到的
测试数据必须能够对应到具体产品和测试条件。除了记录合格或不合格,还应保存必要的实测值、测试频率范围、判定限值、设备编号、校准状态及测试时间。
对于驻波、回波损耗和插入损耗等射频项目,还需要统一测试线缆、适配器、校准方式和参考平面。否则,即便两次测试针对的是同规格组件,也可能因为测量配置不同而产生不可直接比较的结果。
流向链:明确异常批次已经流向哪里
发现问题后,还需要核对对应工单、生产日期、入库批次、发货记录及客户订单。这样不仅能找到异常产品本身,还能判断同批次产品是否已经流入其他订单或客户项目,避免只处理眼前的不合格品,却遗漏同源风险。
三、出现测试差异后,按照这条路径倒查
第一步:锁定异常样品。记录产品型号、成品批次、实测数据和异常发生时间,保留原始测试记录。
第二步:复核测试条件。确认仪器校准状态、连接方式、测试频段及判定标准一致,必要时使用已知性能正常的参考件检查测试系统。
第三步:对比生产履历。将异常件与合格件的线缆批次、连接器批次、加工工位、关键工艺记录和检验数据进行对照。
第四步:缩小调查范围。如果异常集中在某批物料、某道工序或特定设备,应进一步核实原因及影响范围,避免无差别返工。
第五步:验证改善效果。完成原因分析和工艺纠正后,按照原有测试规范复测,并确认后续产品表现是否恢复稳定。
对于尚未确认原因的异常批次,应依照企业质量流程做好隔离和标识。未经评估,不宜直接放行,也不建议通过反复更换连接器或随意调整工艺来掩盖问题。
四、生产追溯记录,至少应该留下哪些内容?
追溯不是简单保存一份检验报告,而是要让成品编号或生产批次能够关联到原料、工艺和测试结果。企业可根据实际规模使用质量管理系统、生产管理系统,或建立受控的批次追溯台账。
| 记录类别 | 核心字段 |
|---|---|
| 产品信息 | 成品料号、图纸版本、订单及工单号 |
| 材料信息 | SMA连接器型号、线缆型号、供应商及批次 |
| 工艺信息 | 加工日期、工位、人员、设备及关键参数 |
| 检测信息 | 检测项目、实测值、判定结果及设备状态 |
| 处置信息 | 异常描述、原因分析、纠正措施及复验结果 |
有了这些关联信息,就可以从异常成品反向查询生产历史,也可以从某个问题物料批次正向查找受影响的成品和订单。对于长期供货项目,还应保留适当的记录保存期限和访问权限。
五、想减少批次差异,还要做好预防管理
追溯的目的不仅是找到已经发生的问题,更重要的是防止同类异常再次出现。
- 统一技术基准:明确产品图纸、线缆规格、端接方式和射频验收标准,避免同一料号存在多个未经批准的版本。
- 控制关键工序:对容易影响端接质量的尺寸、压接或焊接条件建立适当的过程检查机制。
- 统一测试方法:固定测试条件、参考件及设备校准要求,使不同批次的检测结果具有可比性。
- 建立异常闭环:记录原因、措施、复验结果和影响范围,并检查后续批次是否持续稳定。
如果同一问题反复出现,就应进一步评估现有工艺标准、检测方案和过程控制是否充分,而不是只对当次不合格品进行处理。